


Kada voditelj nabave uspoređuje aWC od 45 dolarado aWC od 120 dolara, vidljive razlike su minimalne. Oba su bijela. Oba su keramička. Oba ispiranja.Pitanje koje pokreće odluku o kupnji je: što točno plaćate?
Kao proizvođač sanitarne keramike sa15 godinaproizvodnog iskustva, ovaj članak daje tehničku analizučetiri faktorakoji određuju hoće li proizvod keramičke sanitarne keramike funkcionirati za5 godina ili 25 godina. Ovo su specifikacije koje su važne - i one koje većina kataloga izostavlja.
📦 Kratke specifikacije za voditelje nabave
Proizvod:WC školjke i umivaonici od staklenog porculana Yingjie Bath ·Pucanje:1280 stupnjeva ·Apsorpcija vode:Manje od ili jednako 0,2% ·Debljina glazure:Veći ili jednak 1,2 mm ·Raspon cijena:$45–$120/jedinici ·MOQ:1×20ft kontejner ·Vrijeme isporuke:25–35 dana ·Certifikati:cUPC, vodeni žig, CE
→ Zatražite QC dokumentaciju i izvješće o tvorničkoj reviziji
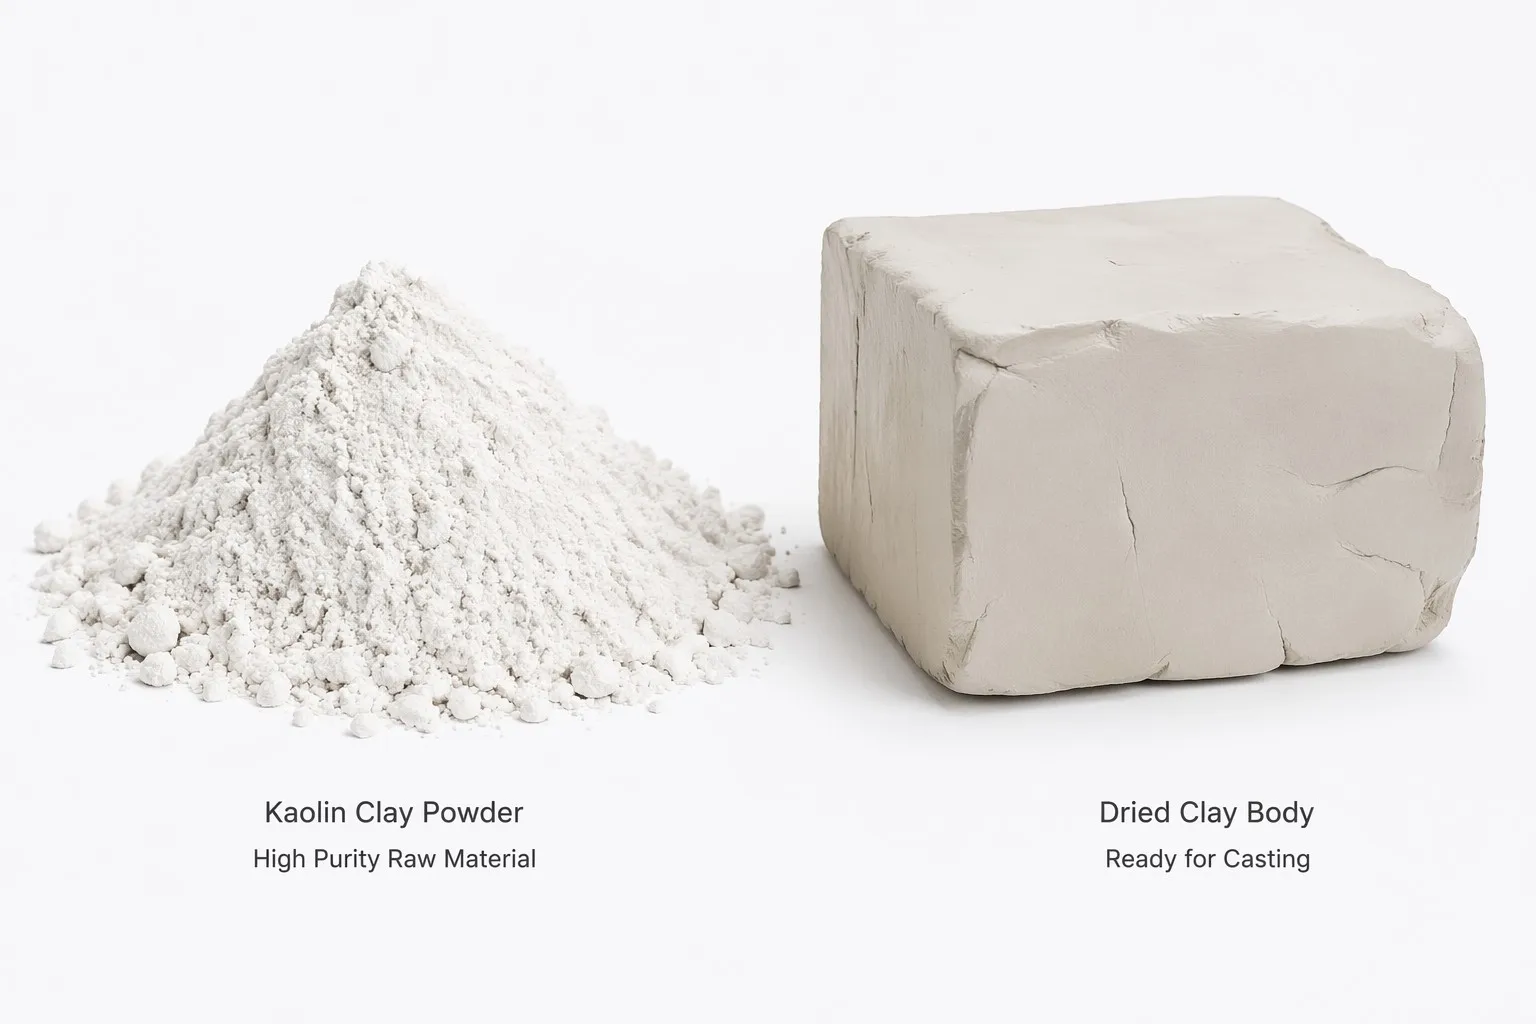
Slika 1:Vrhunska kaolinska glina (lijevo) u odnosu na nisko-glinu s nečistoćama željeza (desno)
1. Sirovine: Kvaliteta kaolin gline je polazna točka
Određuje se kvaliteta keramikeprijeproizvod ulazi u peć. Započinje sa sirovinskim sastavom klipa - tekuće glinene smjese izlivene u gipsane kalupe tijekom lijevanja.
Kaolinski faktor
Kaolin je primarni sastojak sanitarne keramike od staklastog porculana. Njegova se kvaliteta mjeri s dva svojstva:
- Plastičnost:Sposobnost gline da zadrži oblik tijekom oblikovanja bez pucanja. Kaolin visoke-plastičnosti, prvenstveno dobiven iz naslaga u kineskim provincijama Guangdong i Fujian, nakon sušenja stvara gušće zeleno tijelo s manje mikro-šupljina.
- Sadržaj željeznog oksida:Nečistoće željeza u sirovoj glini uzrokuju promjenu boje tijekom pečenja - žute ili smeđe mrlje koje se pojavljuju ispod glazure. Premium kaolin sadržimanje od 0,5% željeznog oksida. Jeftini-proizvođači koriste glinu s 1,5–2% željeznog oksida i kompenziraju ga debljim, neprozirnijim glazurama koje maskiraju nedostatke umjesto da ih uklanjaju.
Konzistencija klizanja i kontrola lijevanja
Omjer smjese klizanja - približno65% kaolina, 25% glinenca i 10% kvarca- određuje gustoću spaljenog tijela. Feldspat djeluje kao talilo, snižavajući točku taljenja silicijevog dioksida kako bi pospješio ostakljivanje. Kvarc osigurava strukturni integritet i otpornost na toplinski udar.
✅ Kontrolna točka nabave:
Zatražite od proizvođača dokumentaciju dobavljača sirovina.Tvornica koja ne može imenovati svoj izvor kaolina i toleranciju na željezni oksid skriva varijablu kvalitete.
2. Proces pečenja na 1200 stupnjeva + visoka-temperatura
Ako je izbor sirovina temelj, pečenje u peći je transformacija. Ovo je mjesto gdje glina postaje stakleni porculan - i mjesto gdje se pojavljuje najveći jaz u kvaliteti između proizvođača.
Zašto je 1280 stupnjeva prag
Dolje pečena keramička tijela1200 stupnjevaostaju polu{0}}staklasti. Čestice silicijevog dioksida i glinenca nisu se potpuno stopile, ostavljajući mikroskopske međusobno povezane pore po cijelom tijelu. Ove pore upijaju vodu, sadrže bakterije i šire se tijekom ciklusa smrzavanja-odmrzavanja - uzrokujući strukturnu degradaciju tijekom vremena.
Na1280 stupnjeva, tijelo postiže punu vitrifikaciju. Stopa upijanja vode pada ispod0.2%, sastanak sISO 10545-3standard za stakleni porculan. Tijelo postaje poput stakla-: nepropusno, kemijski inertno i dimenzionalno stabilno.
Tunel Kiln vs. Shuttle Kiln
Vrsta peći izravno utječe na konzistenciju proizvoda:
- Tunelske peći:Kontinuirani-sustavi napajanja gdje se kolica za pečenje kreću kroz kontrolirani temperaturni gradijent - zonu predgrijanja (200–600 stupnjeva), zonu pečenja (vrhunac od 1280 stupnjeva) i zonu hlađenja. Svaki proizvod ima identičnu toplinsku povijest. Varijacije između jedinica su zanemarive.
- Shuttle peći:Sustavi serijskog-procesa u kojima temperatura raste i pada unutar zatvorene komore. Raspodjela temperature je manje ravnomjerna. Proizvodi u blizini otvora plamenika pale se toplije od proizvoda u blizini vrata. Varijacije između serija mogu doseći 2-3% dimenzionalne razlike.
Za WC ormar-visoke kvalitete ključna je dosljednost dimenzija. WC školjka koja odstupa za 3 mm u izlaznom položaju neće biti poravnata s podnom prirubnicom tijekom postavljanja.Pečenje u tunelskoj peći uklanja ovaj rizik.
💡 Trošak pravilnog pečenja
Dostizanje i održavanje 1280 stupnjeva za 16-satni ciklus pečenja troši približno40% ukupnih troškova proizvodnje energije. Nisko{1}}cijenovni proizvođači smanjuju temperaturu pečenja na 1100–1150 stupnjeva, smanjujući troškove energije za otprilike 25%. Dobiveni proizvod izgleda identično kupcu - sve dok ne upije vodu, trajno zamrlja i razvije pukotine unutar 2-3 godine od postavljanja.
✅ Kontrolna točka nabave:
Zatražite od proizvođačadnevnici temperature pećiza nasumičnu seriju proizvodnje. Tvornica koja radi na 1280 stupnjeva pružit će ove podatke. Tvornica koja radi ispod specifikacije neće.
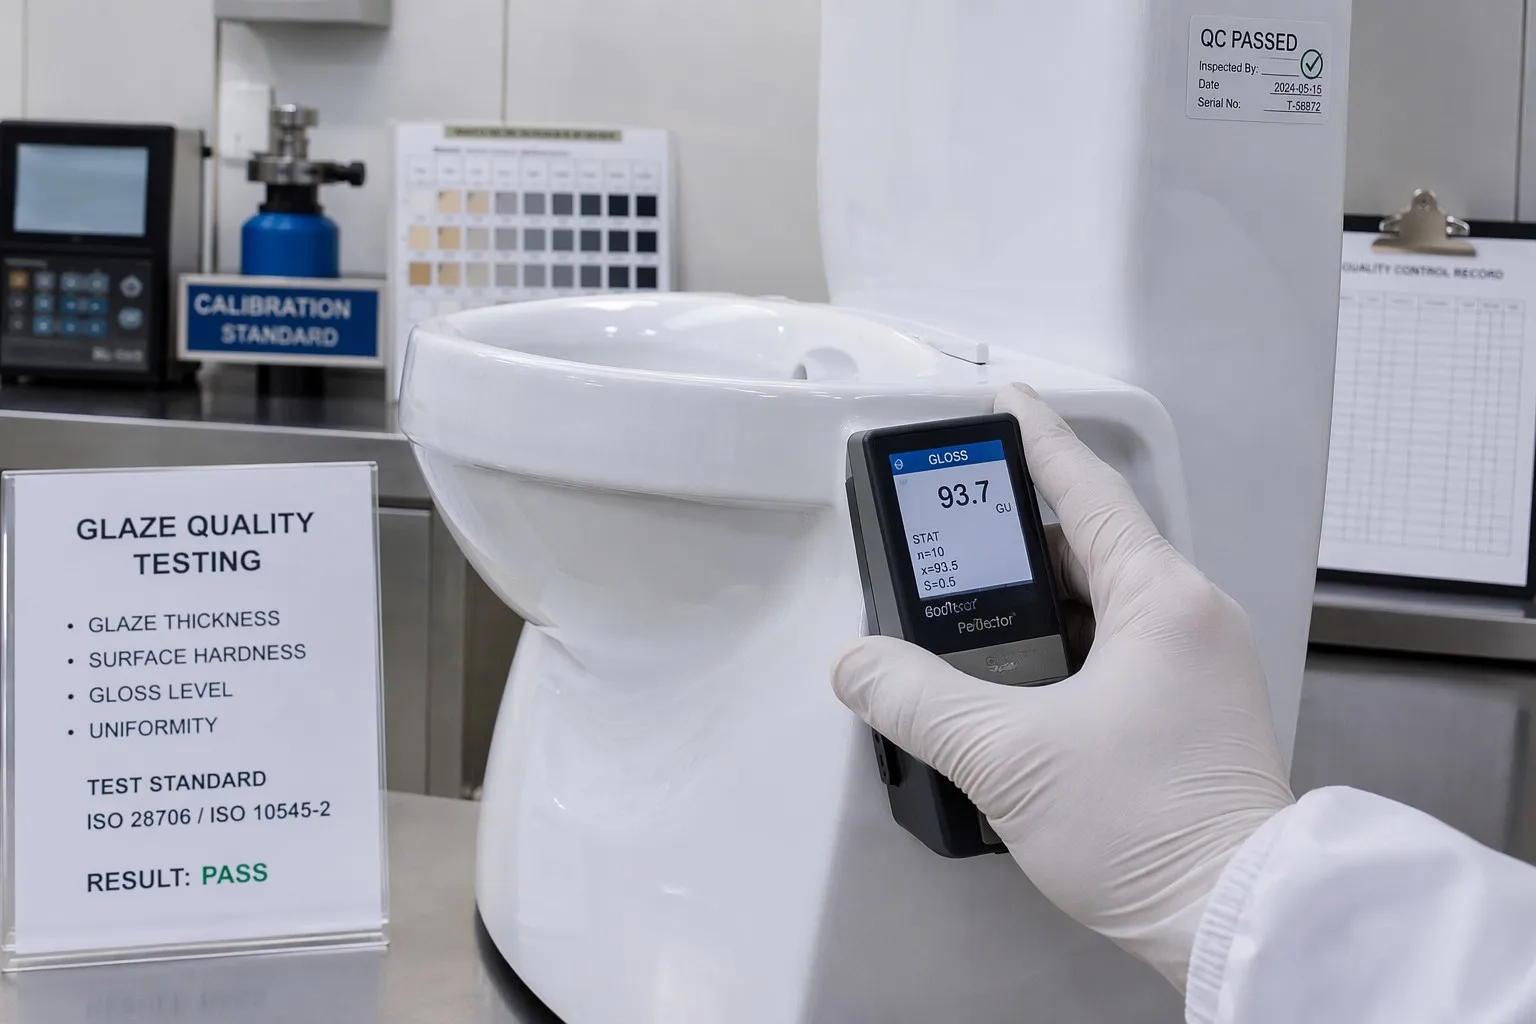
Slika 2:Mjerenje debljine glazure i Mohsov test grebanjem tvrdoće u QC laboratoriju
3. Debljina glazure i testovi ogrebotina
Glazura je primarna obrana proizvoda sanitarne keramike od kemijskog napada, fizičke abrazije i biološke kontaminacije. Njegovu kvalitetu određuju debljina, tvrdoća i prianjanje - što se sve može provjeriti standardiziranim testiranjem.
Minimalna debljina glazure: 1,2 mm
Nanosi se u fazi bisquea - nakon prvog pečenja, ali prije pečenja glazure - sloj glazure mora postići minimalnu jednoliku debljinu od1,2 mmna svim vidljivim površinama. Debljina glazure ispod -1,0 mm najčešća je mjera smanjenja troškova u proizvodnji sanitarne keramike i vodeći je uzrok prijevremenog kvara proizvoda.
Zašto 1,2 mm?Komercijalni protokoli čišćenja koriste kisela sredstva za uklanjanje kamenca (pH 2-3) koja s vremenom nagrizaju keramičke površine. Glazura od 1,2 mm daje otprilike10–15 godinakemijske otpornosti pod svakodnevnim komercijalnim čišćenjem. Upada glazura debljine 0,8 mm3–5 godina.
Mohsova tvrdoća i otpornost na ogrebotine
Površina pečene glazure treba postići minimalnu tvrdoću od6 na Mohsovoj ljestvici- tvrđi od nehrđajućeg čelika (4–5) i otporan na grebanje od alata za čišćenje metala, abrazivnih jastučića i slučajnog kontakta s ključevima ili kopčama remena u javnim zahodima.
🔬 Standardna procedura testiranja grebanjem
- Primijenite kontrolirano opterećenje (5N) iglom od volfram karbida.
- Povucite olovku preko površine glazure konstantnom brzinom.
- Pregledajte pod povećanjem od 10x ima li vidljivih tragova ogrebotina.
Prolazni rezultat ne pokazuje ogrebotinu dublju od površinskog sjajnog sloja glazure.
Glaze-Cjelovitost pristajanja
Tehnički zahtjevna metrika kvalitete jeglazura stane- kompatibilnost toplinske ekspanzije između sloja glazure i keramičkog tijela. Ako se glazura širi više od tijela, razvija kompresijsko prianjanje koje je otporno na pucanje. Ako se tijelo proširi više od glazure, pojavljuju se mikro-pukotine - mreža finih pukotina koje zadržavaju prljavštinu i bakterije.
Ispravno pristajanje glazure postiže se kontrolom omjera feldspata-i-kvarca u formulacijama tijela i glazure, potvrđeno krozispitivanje toplinskim udarom: vodeni ciklus od 10 stupnjeva do 93 stupnja, minimalno 500 ciklusa, s penetrantskom inspekcijom boje nakon svakog ciklusa.
✅ Kontrolna točka nabave:
Zahtjevizvješća o testiranju-treće straneza debljinu glazure (mikroskopija-presjeka), Mohsovu tvrdoću i otpornost na toplinske udare. Proizvođač koji ne može dostaviti ova izvješća oslanja se na vizualni pregled - koji ne može otkriti nedostatke ispod-površinske glazure.
4. Yingjie QC: Kako provjeravamo svaku proizvodnu seriju
U Yingjie Bathu, naš sustav kontrole kvalitete radi na tro{0}}modelu provjere osmišljenom za otkrivanje nedostataka na mjestu nastanka, a ne na otpremnom doku.
Razina 1: Ulazna inspekcija sirovina
Svaka pošiljka kaolina testirana je na:
- Raspodjela veličine čestica (analiza laserske difrakcije)
- Sadržaj željeznog oksida (fluorescencija X-zraka,Manje od ili jednako pragu prolaznosti od 0,5%.)
- Indeks plastičnosti (Atterbergov test granica)
Serije koje prelaze toleranciju željeznog oksida odbijaju se prije ulaska u proizvodnju. Ovo eliminira temeljni uzrok promjene boje ispod-površinske glazure.
Razina 2: Nad-procesno praćenje peći
Naša tunelska peć je opremljena sa24-zonski nadzor termopara. Podaci o temperaturi bilježe se u intervalima od 60 sekundi tijekom 16-satnog ciklusa pečenja. Svaka zona koja odstupa više od ±5 stupnjeva od zadane vrijednosti od 1280 stupnjeva aktivira automatski alarm i trenutnu intervenciju operatera.
Nakon hlađenja, svaki proizvod prolazi:
- Ispitivanje upijanja vode (metoda uranjanja u vakuum,Manje od ili jednako pragu od 0,2%.)
- Provjera dimenzija (lasersko mjerenje,Tolerancija ±1,5 mm)
- Vizualni pregled pod osvjetljenjem od 500 luksa za površinske nedostatke
Razina 3: Uzorkovanje revizije gotovih proizvoda
Prije utovara kontejnera vršimoAQL (Granica prihvatljive kvalitete)uzorkovanje prema ISO 2859-1:
- Opći pregled Razina II
- AQL 2.5 za velike nedostatke, AQL 4.0 za manje nedostatke
- 100% funkcionalno ispitivanje mehanizama za ispiranje (vakuumski test curenja, zadržavanje od 30 sekundi)
5. Što razlika u cijeni zapravo kupuje
TheRazlika u cijeni od 75 USDizmeđu osnovnog-WC-a i visoko{1}}kvalitetnog WC ormara izravno se preslikava na ova četiri čimbenika kvalitete:
| Faktor troškova | Proizvod niske-cijene (45 USD) | Visoko{0}}kvalitetni proizvod (120 USD) |
|---|---|---|
| Sirova glina | Neodređeni izvor, visok sadržaj željeza | Provjereni kaolin, manji ili jednak 0,5% Fe₂O₃ |
| Pucanje | 1100–1150 stupnjeva, šatl peć | 1280 stupnjeva, tunelska peć |
| Glazura | 0,6–0,8 mm, bez ispitivanja tvrdoće | 1,2 mm, Mohs 6+ potvrđeno |
| QC | Samo vizualni pregled | Tro{0}}sloj s laboratorijskim testiranjem |
📊 Stvarni trošak "uštede" 75 USD
Nisko{0}}cijenovni proizvod izgledat će prihvatljivo po dolasku i već će početi kvariti24-36 mjeseci. Visoko{1}}kvalitetan proizvod će raditi za15–25 godina. Za vlasnika komercijalne zgrade koji upravlja s 500 jedinica, ova razlika predstavlja približno$200,000–$350,000u izbjegnutim troškovima zamjene tijekom 20-godišnjeg životnog ciklusa imovine.
Zaključak
Visoko{0}}kvalitetna keramička sanitarna keramika nije definirana imenom robne marke ili kataloškom fotografijom. Definiran je premačistoća kaolina, temperatura peći, debljina glazure i QC strogost- četiri mjerljiva faktora koje tim za nabavu može provjeriti putem dokumentacije dobavljača.
Sljedeći put kada usporedite dvije bijele keramičke WC školjke različitih cjenovnih razreda, gledajte dalje od površine. Razlika je150 stupnjeva temperature peći, 0,6 mm debljine glazure i sustav kontrole kvalitete koji hvata nedostatke prije nego napuste tvornicu.
Često postavljana pitanja
P: Koja je minimalna temperatura pečenja za stakleni porculan?
A: 1280 stupnjevaje industrijski standard za potpunu vitrifikaciju, što rezultira upijanjem vode ispod 0,2%. Proizvodi pečeni ispod 1200 stupnjeva ostaju polu-staklasti i skloni mrljama i pucanju.
P: Kako mogu provjeriti debljinu glazure prije kupnje?
O: Zahtjevizvještaji o ispitivanju mikroskopije-poprečnog presjekaod proizvođača. Minimalna debljina glazure od1,2 mmpotreban je za komercijalnu{0}}trajnost.
P: Koje certifikate trebam tražiti pri nabavi sanitarnog posuđa?
O: Za Sjevernu Ameriku,cUPC; za Australiju,Vodeni žig; za Europu,CE. Oni osiguravaju da proizvod zadovoljava lokalne vodovodne kodove i zahtjeve odgovornosti.
P: Zašto je stopa upijanja vode važna u keramičkim WC školjkama?
A: Lower absorption (≤0.2%) means the ceramic body is non-porous, preventing bacterial growth, freeze-thaw damage, and permanent staining. Higher absorption (>0,5%) dovodi do preranog kvara u komercijalnim okruženjima.
🏭 Nabavite tvorničke{0}}dokumente za potvrdu kvalitete
Trebate izvješća o ispitivanju sirovina, zapisnike temperature peći ili certifikat treće-strane? Obratite se timu za kontrolu kvalitete tvrtke Yingjie Bath za potpunu tehničku dokumentaciju.
👉 Zatražite QC dokumentaciju i izvješće o tvorničkoj reviziji© 2026 Yingjie Bath · B2B proizvođač sanitarne opreme


